Step 1: Digital Room Planning and Detailed Design
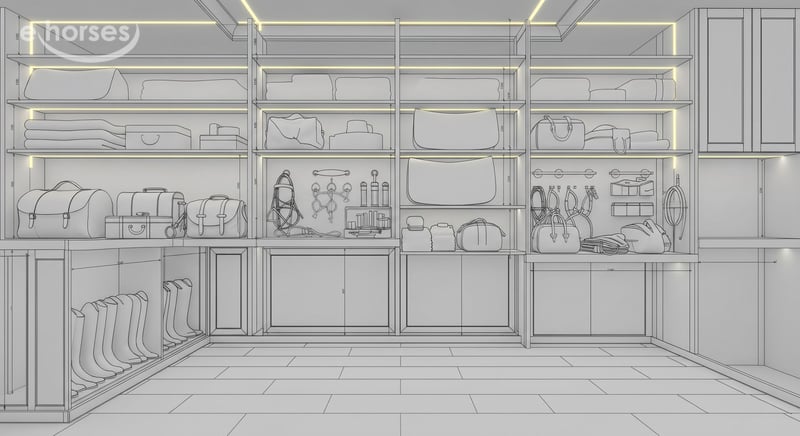
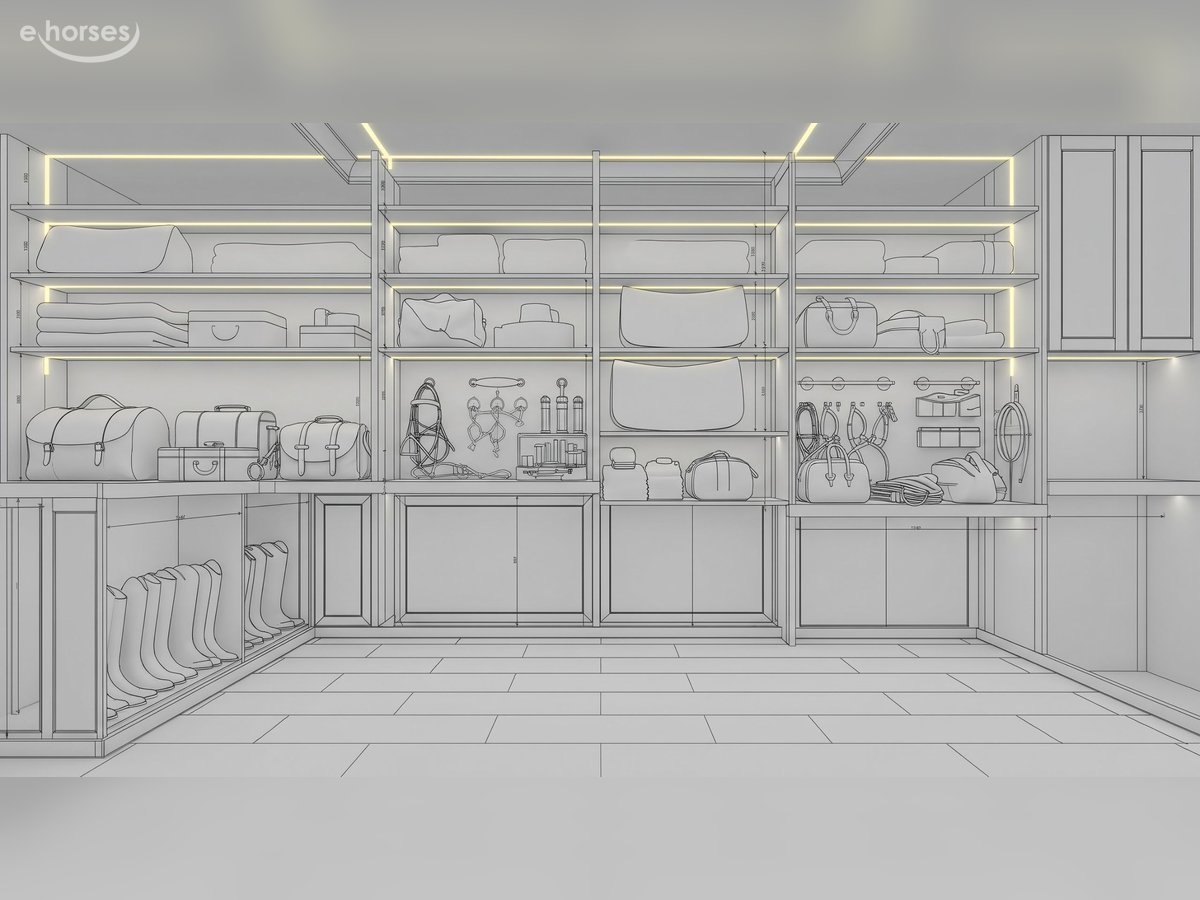
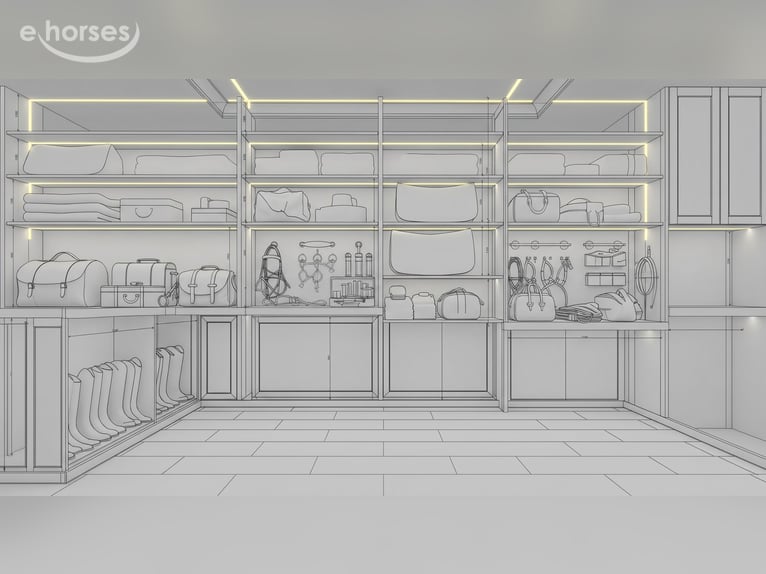
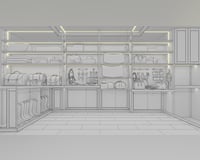
The process begins with precise measurements and digital CAD modeling. In this phase, room dimensions, integrated cabinetry placements, modular widths for boot and saddle racks, and the exact routing paths for LED lighting coves are defined before any timber is cut.
Step 2: Workshop Cutting and CNC Machining of Hardwoods
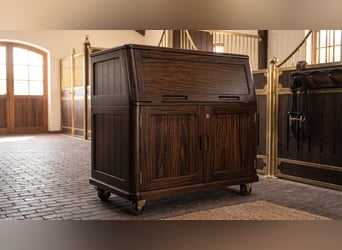
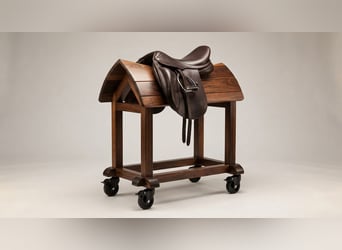
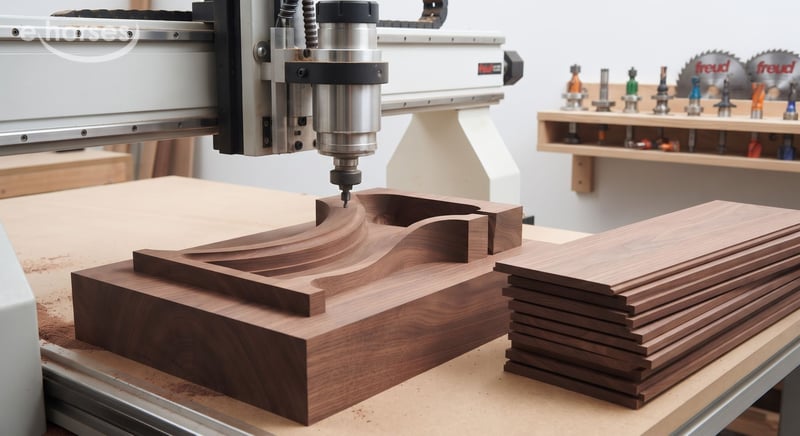
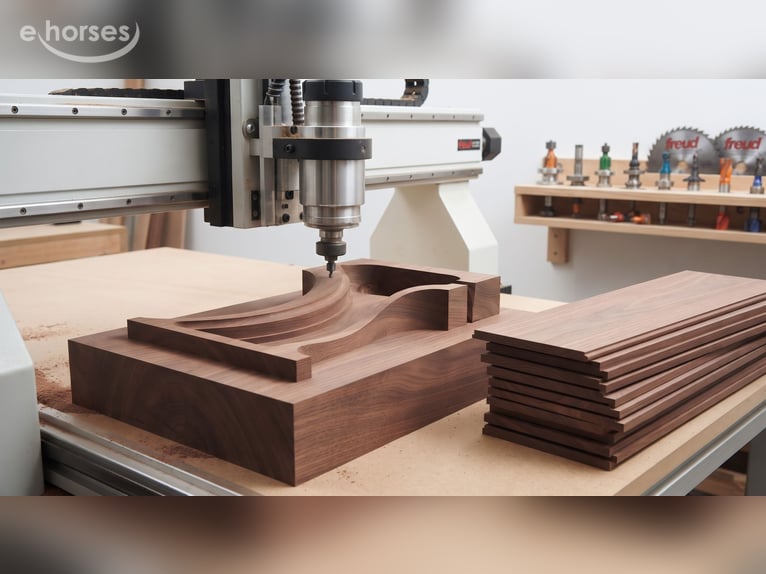
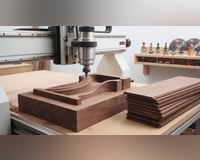
Following plan approval, production begins in the workshop. Solid hardwoods (such as ash or walnut) are cut to size. Each component—especially the curved elements for the custom saddle racks and boot shapers—is CNC-milled directly from solid timber to establish a robust structure built completely without structural metal framing.
Step 3: Wall Panelling and Substructure Installation
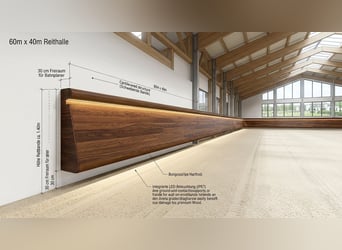
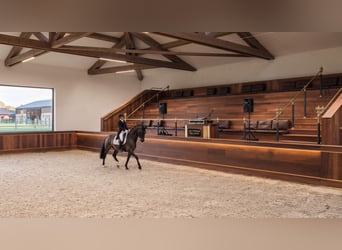
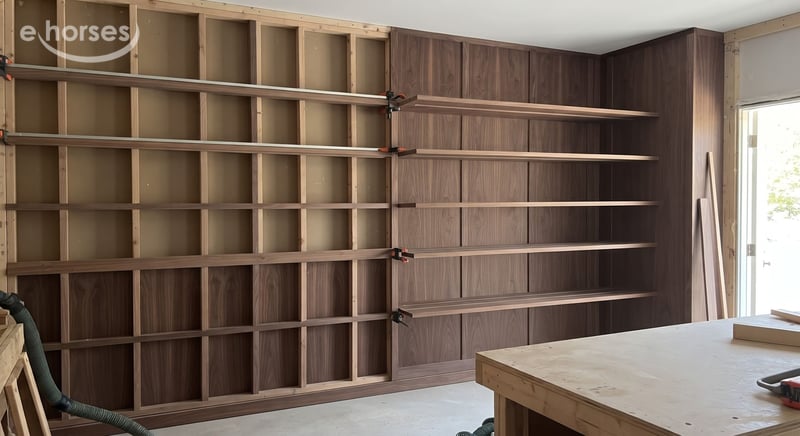
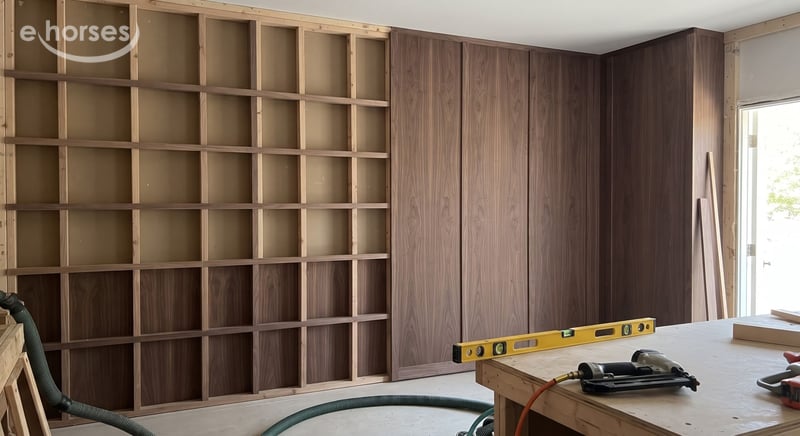
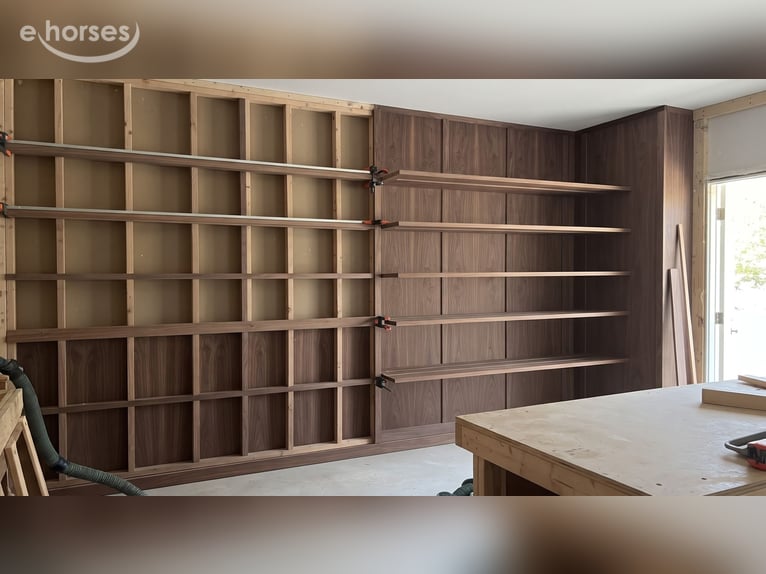
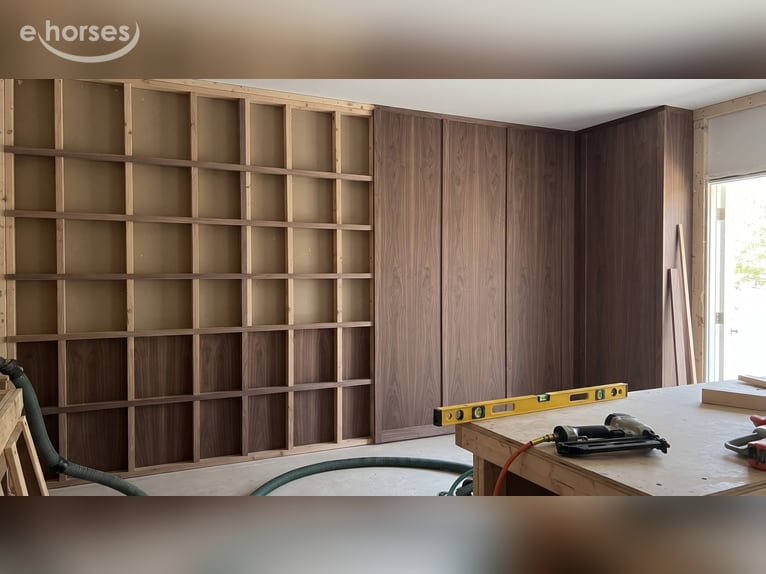
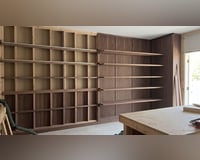
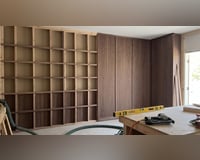
The prefabricated hardwood components are transported to the site. First, a solid timber substructure is anchored to the raw walls to securely support heavy saddles and riding boots. Seamless dark timber panels are then mounted onto the framing, perfectly aligned to match the planned layout for a warm, unified interior aesthetic.
Step 4: Integration of Modular Shelving and Boot Storage
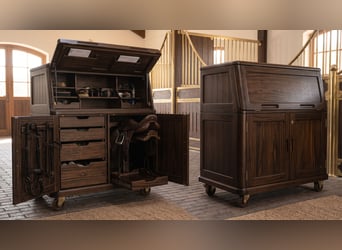
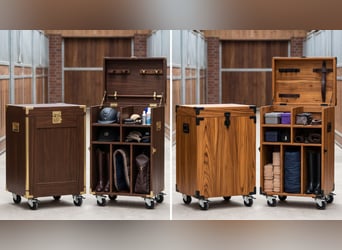
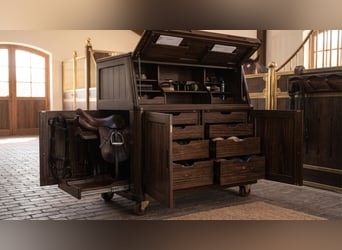
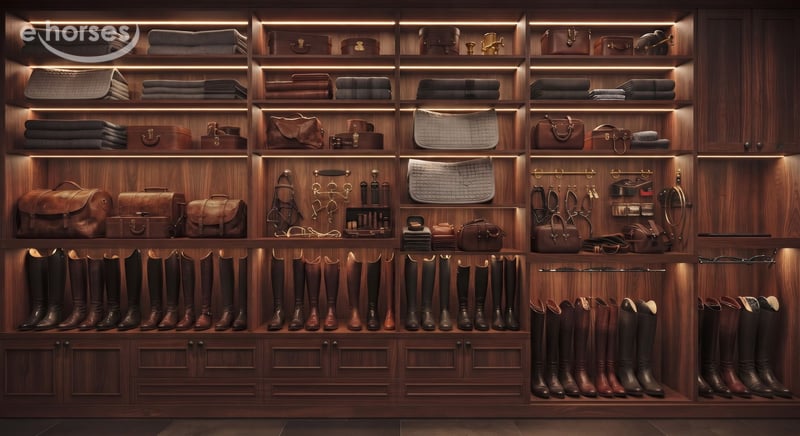
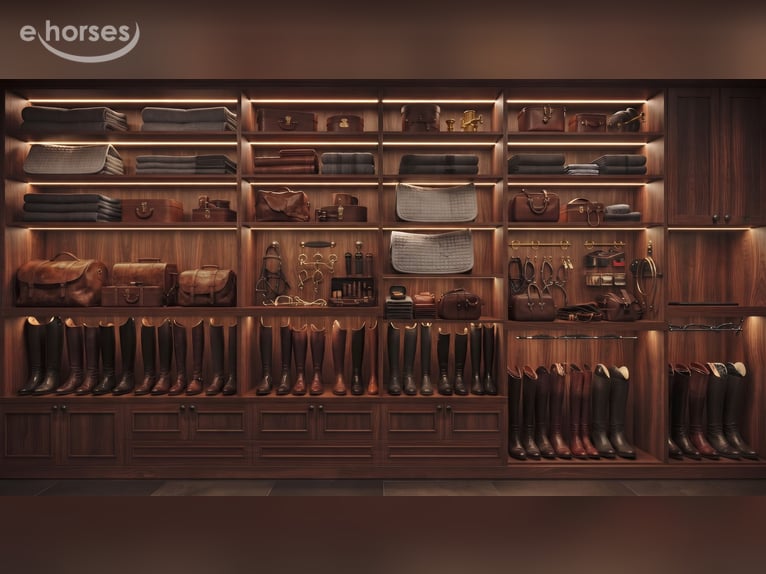
Parallel to the wall panelling, modular shelving and cabinetry units are installed. Custom boot racks featuring specific wooden contours, along with shelving for blankets and riding helmets, are fitted flush into the niches and secured directly to the wooden framework using hidden joinery.
Step 5: Lighting Integration and Fine Detailing
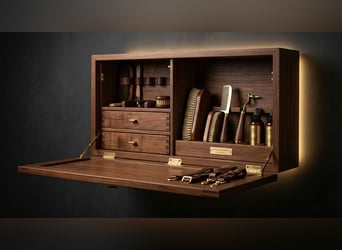
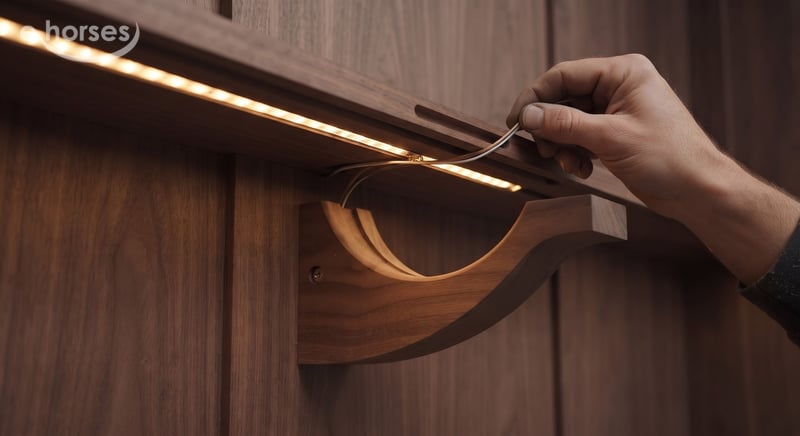
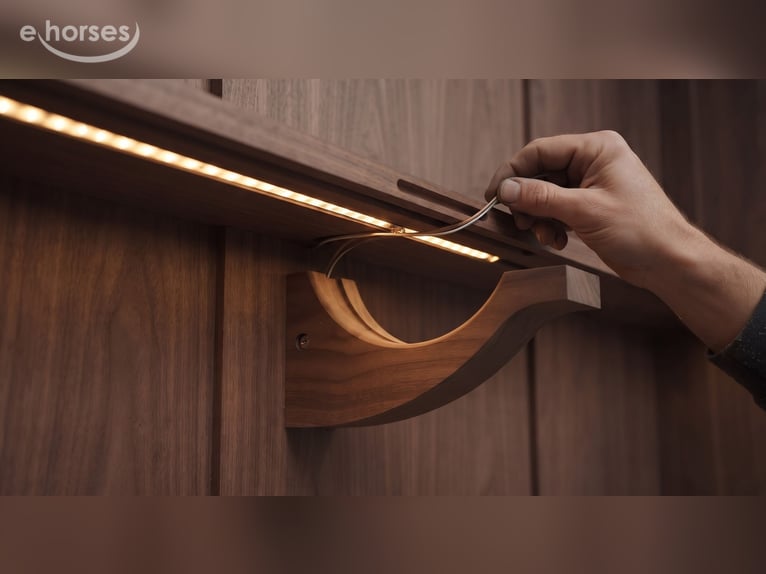
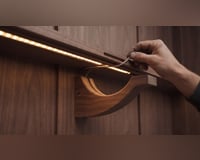
Electrical components and specialized hardware are installed next. LED strips are laid into pre-milled channels beneath the shelves so that all wiring remains entirely concealed within the wood. Custom, workshop-milled wooden saddle holders and bridle hooks are mounted securely onto the wood panelling.
Step 6: Final Surface Finishing and Handover
All wooden elements—walls, shelves, and racks—receive a meticulous hand-sanding followed by an application of premium, deep-penetrating hardwood oil. This nourishes the natural grain, protects against moisture and daily equestrian wear, and prepares the space for use under the warm glow
This text has been translated automatically.
Der bereitgestellte Text ist bereits auf Englisch. Bitte sende mir den deutschen Ausgangstext, den ich ins Englische übersetzen soll.
This text has been translated automatically.
**Paso 1: Planificación digital del espacio y diseño detallado**
El proceso comienza con mediciones precisas y la creación de un modelo CAD digital. En esta fase se definen las dimensiones del espacio, la ubicación de los muebles empotrados, los anchos modulares de los soportes para botas y sillas de montar, así como el recorrido exacto de los canales para la iluminación LED, antes de cortar cualquier pieza de madera.

**Paso 2: Corte en taller y mecanizado CNC de maderas nobles**
Una vez aprobado el diseño, comienza la producción en el taller. Las maderas nobles macizas, como el fresno o el nogal, se cortan a medida. Cada componente —especialmente los elementos curvados de los soportes personalizados para sillas de montar y de los hormadores para botas— se fresa mediante CNC directamente a partir de madera maciza, creando una estructura robusta completamente libre de armazones metálicos estructurales.

**Paso 3: Revestimiento de paredes e instalación de la subestructura**
Los componentes prefabricados de madera noble se transportan al lugar de instalación. Primero, se fija una subestructura de madera maciza a las paredes en bruto para soportar de forma segura las sillas de montar y las botas de montar. A continuación, se montan paneles continuos de madera oscura sobre la estructura, perfectamente alineados con la distribución planificada para crear un interior cálido y uniforme.

**Paso 4: Integración de estanterías modulares y almacenamiento para botas**
De forma paralela al revestimiento de las paredes, se instalan las estanterías modulares y los muebles. Los soportes personalizados para botas, con contornos específicos de madera, junto con las estanterías para mantas y cascos de equitación, se integran al ras en los nichos y se fijan directamente a la estructura de madera mediante ensamblajes ocultos.

**Paso 5: Integración de la iluminación y acabados detallados**
A continuación, se instalan los componentes eléctricos y los herrajes especiales. Las tiras LED se colocan en canales previamente fresados bajo las estanterías, de modo que todo el cableado queda completamente oculto dentro de la madera. Los soportes de madera para sillas de montar y los ganchos para cabezadas, fabricados a medida en el taller, se fijan de forma segura al revestimiento de madera.

**Paso 6: Acabado final de las superficies y entrega**
Todos los elementos de madera —paredes, estanterías y soportes— reciben un meticuloso lijado manual, seguido de la aplicación de un aceite premium para maderas nobles de penetración profunda. Este tratamiento nutre la veta natural, protege frente a la humedad y al desgaste diario propio del mundo ecuestre, y prepara el espacio para su uso bajo el cálido resplandor de la iluminación integrada.
This text has been translated automatically.
**Étape 1 : Planification numérique de la pièce et conception détaillée**
Le processus commence par des mesures précises et une modélisation numérique en CAO. Au cours de cette phase, les dimensions de la pièce, l’emplacement des éléments de rangement intégrés, les largeurs modulaires des porte-bottes et porte-selles, ainsi que le tracé exact des gorges d’éclairage LED sont définis avant toute découpe du bois.

**Étape 2 : Découpe en atelier et usinage CNC des bois durs**
Après validation des plans, la production débute à l’atelier. Les bois durs massifs, tels que le frêne ou le noyer, sont découpés aux dimensions requises. Chaque élément — en particulier les pièces courbes destinées aux porte-selles et aux embauchoirs à bottes sur mesure — est usiné directement dans le bois massif à l’aide d’une machine CNC, afin de créer une structure robuste entièrement dépourvue d’ossature métallique porteuse.

**Étape 3 : Pose du lambris mural et installation de la sous-structure**
Les éléments préfabriqués en bois dur sont transportés sur site. Dans un premier temps, une sous-structure en bois massif est ancrée aux murs bruts afin de supporter solidement les selles et les bottes d’équitation lourdes. Des panneaux en bois sombre, parfaitement jointifs, sont ensuite fixés sur l’ossature et soigneusement alignés conformément à l’agencement prévu, pour créer une esthétique intérieure chaleureuse et harmonieuse.

**Étape 4 : Intégration des étagères modulaires et du rangement pour bottes**
En parallèle de la pose du lambris mural, les étagères modulaires et les éléments de rangement sont installés. Des porte-bottes sur mesure présentant des contours en bois spécifiques, ainsi que des étagères pour les couvertures et les casques d’équitation, sont intégrés à fleur dans les niches et fixés directement à la structure en bois au moyen d’assemblages invisibles.

**Étape 5 : Intégration de l’éclairage et finitions détaillées**
Les composants électriques et la quincaillerie spécialisée sont ensuite installés. Les rubans LED sont placés dans des rainures pré-usinées sous les étagères, de sorte que tout le câblage reste entièrement dissimulé dans le bois. Les porte-selles et crochets à brides en bois, usinés sur mesure à l’atelier, sont solidement fixés au lambris mural.

**Étape 6 : Finition finale des surfaces et remise du projet**
Tous les éléments en bois — murs, étagères et supports — sont soigneusement poncés à la main, puis traités avec une huile haut de gamme pour bois dur à pénétration profonde. Celle-ci nourrit le veinage naturel, protège contre l’humidité et l’usure liée à l’utilisation équestre quotidienne, et prépare l’espace à son utilisation sous la lumière chaleureuse de l’éclairage intégré.
This text has been translated automatically.
**Fase 1: Progettazione digitale degli ambienti e design dettagliato**
Il processo inizia con misurazioni precise e la modellazione CAD digitale. In questa fase vengono definiti le dimensioni dell’ambiente, la posizione degli armadi integrati, le larghezze modulari per i porta-stivali e i porta-selle, nonché i percorsi esatti delle gole per l’illuminazione a LED, prima di tagliare qualsiasi elemento in legno.

**Fase 2: Taglio in laboratorio e lavorazione CNC dei legni massicci**
Dopo l’approvazione del progetto, la produzione inizia in laboratorio. I legni massicci pregiati, come frassino o noce, vengono tagliati su misura. Ogni componente – in particolare gli elementi curvi dei porta-selle e dei sagomatori per stivali – viene fresato a CNC direttamente dal legno massiccio, per creare una struttura robusta, realizzata interamente senza telai metallici portanti.

**Fase 3: Rivestimento delle pareti e installazione della sottostruttura**
I componenti prefabbricati in legno massiccio vengono trasportati sul posto. Per prima cosa, una solida sottostruttura in legno viene ancorata alle pareti grezze, in modo da sostenere in sicurezza selle pesanti e stivali da equitazione. Successivamente, i pannelli continui in legno scuro vengono montati sulla struttura, perfettamente allineati secondo la disposizione prevista, per creare un ambiente caldo e armonioso.

**Fase 4: Integrazione delle scaffalature modulari e dello spazio per gli stivali**
Parallelamente al rivestimento delle pareti, vengono installati gli scaffali modulari e i mobili contenitori. I porta-stivali personalizzati, caratterizzati da specifiche sagomature in legno, insieme agli scaffali per coperte e caschi da equitazione, vengono inseriti a filo nelle nicchie e fissati direttamente alla struttura in legno tramite giunzioni nascoste.

**Fase 5: Integrazione dell’illuminazione e dettagli finali**
Successivamente vengono installati i componenti elettrici e la ferramenta specifica. Le strisce LED vengono inserite in appositi canali fresati sotto gli scaffali, così che tutti i cavi rimangano completamente nascosti all’interno del legno. I porta-selle e i ganci per le briglie, realizzati su misura e fresati in laboratorio, vengono fissati saldamente al rivestimento in legno.

**Fase 6: Finitura finale delle superfici e consegna**
Tutti gli elementi in legno – pareti, scaffali e rastrelliere – vengono sottoposti a un’accurata levigatura manuale, seguita dall’applicazione di un olio per legni massicci di alta qualità, a penetrazione profonda. Questo trattamento nutre le venature naturali, protegge dall’umidità e dall’usura quotidiana legata all’equitazione e prepara l’ambiente all’utilizzo, avvolto dalla luce calda dell’illuminazione integrata.
This text has been translated automatically.
**Stap 1: Digitale ruimteplanning en gedetailleerd ontwerp**
Het proces begint met nauwkeurige metingen en digitale CAD-modellering. In deze fase worden de afmetingen van de ruimte, de plaatsing van geïntegreerde kasten, de modulaire breedtes voor laarzen- en zadelrekken en de exacte tracés voor de LED-verlichtingsnissen vastgelegd voordat er ook maar één stuk hout wordt gezaagd.

**Stap 2: Zagen en CNC-bewerking van hardhout in de werkplaats**
Na goedkeuring van het ontwerp start de productie in de werkplaats. Massief hardhout, zoals essen- of notenhout, wordt op maat gezaagd. Elk onderdeel – met name de gebogen elementen voor de maatwerkzadelrekken en laarzenvormen – wordt rechtstreeks uit massief hout CNC-gefreesd. Zo ontstaat een robuuste constructie die volledig zonder metalen draagframe wordt opgebouwd.

**Stap 3: Wandbekleding en installatie van de onderconstructie**
De geprefabriceerde hardhouten onderdelen worden naar de locatie vervoerd. Eerst wordt een stevige houten onderconstructie aan de ruwe wanden verankerd, zodat zware zadels en rijlaarzen veilig kunnen worden gedragen. Vervolgens worden naadloze panelen van donker hout op het frame gemonteerd en perfect uitgelijnd volgens de geplande indeling, voor een warme en harmonieuze uitstraling van het interieur.

**Stap 4: Integratie van modulaire legplanken en laarzenopberging**
Parallel aan het aanbrengen van de wandbekleding worden modulaire legplanken en kastelementen geïnstalleerd. Maatwerklaarzenrekken met specifieke houten contouren, evenals legplanken voor dekens en rijhelmen, worden naadloos in de nissen ingebouwd en met verborgen verbindingen rechtstreeks aan het houten raamwerk bevestigd.

**Stap 5: Integratie van de verlichting en verfijnde afwerking**
Vervolgens worden de elektrische componenten en het gespecialiseerde bevestigingsmateriaal geïnstalleerd. LED-strips worden in vooraf gefreesde kanalen onder de legplanken aangebracht, zodat alle bekabeling volledig in het hout verborgen blijft. Op maat gemaakte, in de werkplaats gefreesde houten zadelhouders en hoofdstelhaken worden stevig aan de houten wandbekleding bevestigd.

**Stap 6: Definitieve oppervlakteafwerking en oplevering**
Alle houten elementen – wanden, legplanken en rekken – worden zorgvuldig met de hand geschuurd en vervolgens behandeld met hoogwaardige, diep indringende hardhoutolie. Deze voedt de natuurlijke houtnerf, beschermt tegen vocht en dagelijkse belasting door het gebruik in de paardensport en maakt de ruimte klaar voor gebruik onder de warme gloed van de geïntegreerde verlichting.
This text has been translated automatically.
**Krok 1: Cyfrowe planowanie pomieszczenia i szczegółowy projekt**
Proces rozpoczyna się od dokładnych pomiarów i stworzenia cyfrowego modelu CAD. Na tym etapie określane są wymiary pomieszczenia, rozmieszczenie zabudowy meblowej, modułowe szerokości stojaków na buty i siodła oraz dokładny przebieg wnęk przeznaczonych na oświetlenie LED — wszystko to jeszcze przed rozpoczęciem cięcia drewna.

**Krok 2: Cięcie w warsztacie i obróbka CNC drewna liściastego**
Po zatwierdzeniu projektu rozpoczyna się produkcja w warsztacie. Lite drewno liściaste, takie jak jesion lub orzech, jest przycinane na odpowiedni wymiar. Każdy element — w szczególności wyprofilowane części indywidualnie wykonanych stojaków na siodła i prawideł do butów — jest frezowany metodą CNC bezpośrednio z litego drewna. W ten sposób powstaje solidna konstrukcja, wykonana całkowicie bez metalowego stelaża nośnego.

**Krok 3: Montaż paneli ściennych i drewnianej konstrukcji nośnej**
Prefabrykowane elementy z litego drewna są transportowane na miejsce montażu. W pierwszej kolejności do surowych ścian kotwiona jest solidna drewniana konstrukcja nośna, która zapewnia bezpieczne podparcie dla ciężkich siodeł i butów jeździeckich. Następnie na konstrukcji montowane są bezspoinowe panele z ciemnego drewna, idealnie dopasowane do zaplanowanego układu, aby stworzyć ciepłe i spójne wnętrze.

**Krok 4: Montaż modułowych półek i schowków na buty**
Równolegle z montażem paneli ściennych instalowane są modułowe półki i zabudowy meblowe. Indywidualnie wykonane stojaki na buty, wyposażone w specjalnie wyprofilowane drewniane elementy, a także półki na derki i kaski jeździeckie są precyzyjnie osadzane we wnękach i mocowane bezpośrednio do drewnianej konstrukcji za pomocą niewidocznych połączeń stolarskich.

**Krok 5: Integracja oświetlenia i wykończenie detali**
W kolejnym etapie instalowane są elementy elektryczne oraz specjalistyczne okucia. Taśmy LED umieszczane są w przygotowanych wcześniej kanałach pod półkami, dzięki czemu całe okablowanie pozostaje całkowicie ukryte w drewnie. Wykonane w warsztacie drewniane uchwyty na siodła oraz haczyki na ogłowia są solidnie mocowane do paneli drewnianych.

**Krok 6: Końcowe wykończenie powierzchni i przekazanie gotowej realizacji**
Wszystkie drewniane elementy — ściany, półki i stojaki — są starannie szlifowane ręcznie, a następnie pokrywane wysokiej jakości olejem do drewna liściastego o głębokim działaniu. Olej podkreśla naturalny rysunek drewna, chroni je przed wilgocią i codziennym użytkowaniem w warunkach jeździeckich oraz przygotowuje pomieszczenie do użytkowania w ciepłym blasku zintegrowanego oświetlenia.

 Germany